

 İngilizce
Piezo Atomizer Mesh Performansı için Hassas Lazer Mikroviaları Belirleyici Kılan Nedir?
Mikro Delik Doğruluğunun Buğu Kalitesine Karar Verdiği Yer
Piezoelektrik atomizer, ince bir metal ağı yüksek frekansta titreştirerek elektrik enerjisini ince bir spreye dönüştürür. Sisin karakteri neredeyse tamamen sıvının içinden geçtiği deliklerin geometrisine bağlıdır. Mühendisler yeni bir ağ tasarımını incelerken, aslında her bir mikro deliğin ne kadar doğru şekilde oluşturulabileceğini, ne kadar tutarlı bir şekilde tekrarlanabileceğini ve binlerce parçada sınırlarını koruyup koruyamayacağını soruyorlar. Bu yüzden hassas lazer mikroviaları tıbbi nebülizörler, güzellik aletleri, nemlendiriciler ve aroma difüzör üreticileri için ortak bir yol haline geldi.
İki örgü plaka, bir masa lambasının altında aynı görünebilir ve yine de çok farklı sonuçlar doğurabilir. Biri küçük damlacıklardan oluşan yoğun bir bulut oluşturabilirken, diğeri yüzeye yapışan ve çıktıyı azaltan daha büyük damlalar üretebilir. Delik çapı, delik derinliği, koniklik ve aralık; sıvının plakadan nasıl itildiğini ve her damlacığın nasıl ayrıldığını etkiler. Bu değerlerin herhangi birindeki küçük sapmalar, eşit olmayan sis yoğunluğu, cihaz içindeki tutarsız ısınma ve spreyin bir üniteden diğerine değiştiğini fark eden kullanıcılardan gelen şikayetler olarak ortaya çıkar.
Geleneksel mekanik delme ve kimyasal dağlamanın her ikisi de bu ölçekte zorluk çekiyor. Çap birkaç on mikrometrenin altına düştüğünde matkap uçları hızlı bir şekilde aşınır ve delme sırasında oluşan çapaklar akış yolunu bozabilir. Aşındırma bir plaka boyunca aynı şekilde yapılabilir ancak her bir deliğin profili üzerinde sınırlı kontrol sağlar. Lazer işleme bu zorluğun çoğunu ortadan kaldırır çünkü enerji fiziksel temas olmadan iletilir, dolayısıyla ince folyolar kesme kuvveti altında bükülmez ve her delik planlı bir sırayla oluşturulabilir.
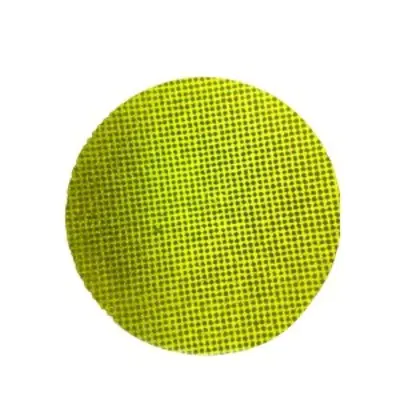
Anahtar paket servisi: Sis kalitesi delik geometrisini takip eder ve bu geometrinin genel işlemede yaygın olan milimetre seviyesinden ziyade mikrometre seviyesinde kontrol edilmesi gerekir.
Delik Geometrisi Damlacık Davranışını Nasıl Şekillendirir?
Düz Delikler ve Konik Delikler
Atomizer ağ tasarımına iki profil tipi hakimdir. Düz delikler sıvı tarafından püskürtme tarafına kadar sabit bir çap tutar. Modellenmesi ve incelenmesi kolaydır ve çap sıkı tutulduğunda öngörülebilir bir damlacık boyutu üretirler. Konik delikler püskürtme tarafına doğru genişleyerek sığ bir koni oluşturur. Koniklik, sıvı girerken direnci azaltır ve çoğu tasarımcının sürekli ince sis için tercih ettiği her damlacığın çıkıştan temiz bir şekilde salınmasına yardımcı olabilir.
Aşağıdaki tablo, mühendislik ekiplerinin genellikle iki profil arasında seçim yaparken dikkate aldığı ödünleri özetlemektedir.
| Özellik | Düz delik | Konik delik |
|---|---|---|
| Tipik kullanım | Sabit hacimli sprey | Sürekli ince sis |
| Akış direnci | Girişte daha yüksek | Girişte daha düşük |
| Muayene | Gösterge bazlı çap kontrolü | Profil ve açı kontrolü |
| Ana risk | Kenar çapakları akışı etkiler | Konik açı kayması |
Her iki profil de evrensel olarak daha iyi değildir. Doğru seçim sıvının viskozitesine, hedef damlacık aralığına ve dönüştürücünün tahrik frekansına bağlıdır. Bir tasarım incelemesinde öncelikle bu üç girdi belirtilmelidir, çünkü bunlar, sorunun yalnızca çapla mı çözülebileceğini yoksa açı ve toleransla birlikte tam profil spesifikasyonuna mı ihtiyaç duyulacağını belirler.
Sac Levhadan Bitmiş Meshe Kadar Proses Rotası
Her biri bir sonrakini koruyan adımlardan güvenilir bir süreç rotası oluşturulur. Bir aşamayı atlamak veya sırayı değiştirmek, lazer ayarları kağıt üzerinde doğru görünse bile son delik profilini değiştirebilir. Lazerle şekillendirilmiş bir ağ plakası için tipik bir rota aşağıdaki aşamaları içerir.
- Folyo hazırlanması: metal levhayı düzleştirin ve temizleyin, kararlaştırılan aralık dahilinde kalınlığı doğrulayın ve hizalama için referans kenarlarını işaretleyin.
- Fikstür: folyoyu düz bir tablaya kelepçeleyin, böylece delik deseni bitmiş parçanın montaj özellikleriyle aynı hizada olsun.
- Lazer delik oluşumu: Hedef geometri için nokta boyutunu ve enerjiyi ayarlayarak her deliği kontrollü bir tarama sırasına göre kısa darbelerle oluşturun.
- Kenar temizliği: delik çapını değiştirmeyen bir adımla yeniden dökülmüş malzemeyi ve mikro çapakları giderin.
- Son muayene ve paketleme: Örneklenen plakaları ölçün, sonuçları kaydedin ve bitmiş ağı çizilmelere ve kirlenmeye karşı koruyun.
Tarama sırası özel ilgiyi hak ediyor. Lazer plaka üzerinde kesintisiz olarak tek yönde hareket ederse, ısı bir tarafta birikir ve uzak kenardaki delikler hedeften uzaklaşabilir. Alternatif tarama yönü ve kısa soğutma aralıkları eklemek, termal yükü eşit şekilde yayar, bu da çapın tüm aktif alan boyunca yayılmasını dar tutar.
Delikler, Aralıklar ve Düzlük için Ölçülebilir Hedefler
Spesifikasyonlar, tedarikçinin bunları üretim sahasında ölçebilmesi için yazılmalıdır. Yüksek hassasiyet gibi ifadeler, satın alma ekibine karşılaştırılacak hiçbir şey vermez. Pratik bir spesifikasyon, her bir özelliği, hedef aralığını ve bunu doğrulamak için kullanılan yöntemi listeler.
| karakteristik | Tipik hedef | Doğrulama yöntemi |
|---|---|---|
| Delik çapı | 2 ila 30 mikrometre | Optik gösterge örneklemesi |
| Çap toleransı | Kritik bölgelerde 1 mikrometre dahilinde | Mikroskop ölçümü |
| Parça başına delik sayısı | Çizildiği gibi yüzlerce ila birkaç bin | Görüntü analizi |
| Pitch bütünlüğü | Aktif alan genelinde tutarlı | Koordinat ölçümü |
| Plaka düzlüğü | Ağ boyunca sınırlı sapma | Yüzey profili kontrolü |
| Kenar çapak yüksekliği | Sadece birkaç mikrometre | Kesit muayenesi |
Ölçüm planlaması hedefin kendisi kadar önemlidir. Numune alma işlemi her plakanın merkezini ve kenarlarını kapsamalıdır çünkü işlem ısısı yüzey boyunca küçük eğimler oluşturabilir. Yalnızca bir bölgeyi kontrol eden bir plan, daha sonra hizmet dışı kalan parçaları onaylayabilir.
Anonimleştirilmiş bir pilotta, plakanın merkezinde ölçülen delikler tolerans dahilinde kalırken, dış kenara yakın delikler yaklaşık 2 mikrometre kadar sürüklendi. Tarama sırasını değiştirmek ve soğutma aralıkları eklemek, sonraki grupta boşluğu kapattı ve kenar ölçümleri, kararlaştırılan sınır dahilinde merkezle eşleşti.
Kenar Kalitesini Kontrol Eden Lazer Parametreleri
Darbe Genişliği ve Enerji Kontrolü
Kısa darbeler, ısının çevredeki metale yayılmasını sınırlar, bu da her deliğin etrafında oluşan yeniden şekillendirilmiş katmanı azaltır. Daha uzun darbeler malzemeyi daha hızlı uzaklaştırır ancak akış yolunu daraltan ve damlacık davranışını değiştiren daha kalın kenarlar bırakabilir. Darbe başına enerji, tasarımın izin verdiğinden daha geniş, ısıdan etkilenen bir bant oluşturmadan malzemeyi temiz bir şekilde çıkarmalıdır.
Nokta Çakışma ve Tarama Stratejisi
Ardışık darbeler arasındaki örtüşme, her deliğin duvarının ne kadar düzgün oluştuğunu belirler. Çok az örtüşme çıkıntılı bir profil bırakırken, aşırı örtüşme zaman kaybına neden olur ve ısı ekler. Çoğu takım kısa çoklu geçiş stratejisi kullanır: kaba bir geçiş deliği oluşturur ve daha düşük enerjili bir son geçiş, duvarı arındırır ve kalan kenar malzemesini kaldırır.
Gaz ve Enkazın Temizlenmesine Yardımcı Olun
Yardımcı gaz, oluşum sırasında delikten erimiş kalıntıları temizler. Yönü, basıncı ve temizliği sonucu etkiler.
- Gaz akışı, parçacıkları çıkış tarafından uzaklaştırmalı, böylece parçacıklar deliğin içine yeniden yerleşmemelidir.
- Basıncın dengelenmesi gerekir çünkü aşırı kuvvet ince folyoyu titretebilir ve deseni kaydırabilir.
- Filtreleme, uzun üretim çalışmaları sırasında yeniden biriken parçacıkları bir sonraki hedef alandan uzak tutar.
Kenar kalitesi nadiren tek bir parametreyle sabitlenir. Darbe enerjisi, örtüşme, tarama sırası ve gaz akışının birleşik sonucudur.
Yaygın Kusurlar ve Bunları Erkenden Nasıl Yakalayabilirsiniz?
Lazerle şekillendirilmiş ağdaki kusurların çoğu az sayıda nedene dayanır. Belirtiyi erken tanımak, tüm parti etkilenmeden sürecin düzeltilmesini çok daha kolay hale getirir.
- Kısmen tıkalı delikler: genellikle yeniden biriken döküntülerden kaynaklanır. İletilen ışık örneklemesi sorunu hızlı bir şekilde ortaya çıkarır.
- Konik sapma: genellikle uzun koşulardan sonra odak kaymasından kaynaklanır. Odağı sabit aralıklarla kontrol etmek profili sabit tutar.
- Çıkış tarafı çapakları: genellikle düşük gaz akışına veya aşınmış armatürlere bağlıdır. Bir kesit kontrolü nedeni doğrular.
- Plaka boyunca yayılan çap: genellikle termal kaymadan kaynaklanır. Merkezde ve kenarlarda örnekleme eğilimi tanımlar.
Gerçek bir örnek, bu çeklerin nasıl sonuç verdiğini gösteriyor. Bir alıcı bir keresinde her 1000 plakadan yaklaşık 18'inin akış testinde başarısız olduğunu bildirmişti. Kök neden analizi, fikstür değişimi sırasında bir gaz nozulunun hafifçe kaydığını gösterdi. Tedarikçi her vardiyanın başında bir hizalama kontrolü ekledi ve iki hafta içinde arıza oranı her 1.000 plakadan 2'sinin altına düştü.
Alıcının Güvenini Artıran Doğrulama Yöntemleri
Optik ve Elektron Mikroskobu
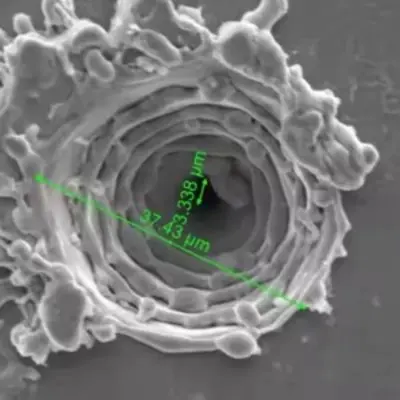
Optik mikroskopi rutin örnekleme için yeterince hızlıdır ve çap ve eğim kontrolleri için iyi çalışır. Elektron mikroskobu çok daha yüksek büyütme sunar ve duvar yapısını, yeniden şekillendirilmiş katmanları ve optik yöntemlerin gözden kaçırabileceği mikro çatlakları ortaya çıkarır. Dengeli bir plan, günlük üretim için optik kontrolleri ve yeterlilik ve arıza analizi için elektron görüntülemeyi kullanır.
Fonksiyonel Akış ve Püskürtme Testi
Boyutsal veriler deliklerin doğru boyutta olduğunu kanıtlar ancak ağın performans göstereceğini kanıtlamaz. Fonksiyonel test, son cihazı taklit eden bir fikstürdeki akış hızını, püskürtme desenini ve damlacık dağılımını ölçer. Bu sonuçların boyut raporuyla karşılaştırılması, spesifikasyonun kullanımda önemli olan özellikleri yakalayıp yakalamadığını gösterir.
Boyut raporu, deliklerin doğru boyutta olduğunu kanıtlarken, püskürtme testi de ağın çalıştığını kanıtlıyor.
Güvenilir Püskürtme için Örgü Malzemelerin Seçimi
Malzeme seçimi hem lazer davranışını hem de uzun vadeli ağ performansını şekillendirir. Her metal ailesi ısıya farklı tepki verir ve kendi korozyon profiline sahiptir.
Östenitik paslanmaz çelik iyi korozyon direnci ve kararlı mekanik davranış sunar; bu da onu su bazlı çözümlerle temas eden cihazlar için ortak bir seçim haline getirir. Temiz delik duvarları oluşturur ancak yeniden şekillendirilmiş katmanları sınırlamak için dikkatli bir ısı kontrolü gerektirir.
Nikel bazlı alaşımlar Sürekli titreşim altında güçlü yorulma direnci sağlar. Maliyetin yüksek olmasına ve işleme aralıklarının daha dar olmasına rağmen, plakanın uzun hizmet ömrü boyunca şeklini koruması gereken zorlu uygulamalara uygundurlar.
Kaplamalı folyolar Kimyasal uyumluluk veya ıslanma kontrolü için bir yüzey katmanı ekleyin. Kaplamanın lazer işlemine çatlamadan dayanması gerekir, bu nedenle kaplama tipi ve lazer parametreleri birlikte nitelendirilmelidir.
Folyo kalınlığı başka bir önemli karardır. Daha ince folyolar daha temiz bir şekilde delinir ancak taşıma ve sabitleme sırasında daha kolay deforme olur. Daha kalın folyolar şeklini korur ancak daha uzun çevrim süreleri ve daha sıkı koniklik kontrolü gerektirir. Kalınlığın hedef delik profiliyle eşleştirilmesi genellikle verimi çevrim süresine göre dengelemenin en etkili yoludur.
Alıcılar için Kaynak Tedarik Kontrol Listesi
Bir alıcı hangi soruları soracağını bildiğinde teknik kapasiteye karar vermek daha kolaydır. Aşağıdaki kontrol listesi, satın alma ve mühendislik ekiplerinin, tedarikçileri broşür iddiaları yerine kanıtlara göre karşılaştırmasına yardımcı olur.
- Yalnızca yayınlanmış rakamları değil, örnek parçaları kullanarak elde edilebilecek minimum delik boyutunu doğrulayın.
- Plaka boyunca gerçek çap dağılımını gösteren bir ölçüm raporu isteyin.
- Üretim sırasında odaklamanın, gaz akışının ve fikstür hizalamasının nasıl izlendiğini sorun.
- İşlem rotasını, özellikle kenar temizleme ve son incelemeyi gözden geçirin.
- İlk siparişten önce numune alma planı ve kabul kriterleri üzerinde yazılı olarak mutabakata varın.
- Toplu hacimlere geçmeden önce bir pilot grupla başlayın.
Bu noktaların her birini yalın bir dille açıklayan tedarikçiler genellikle daha disiplinli bir süreç yürütür. Aynı prosese teknik bir genel bakış için ilgili dokümanları inceleyin. atomizer ağı için lazer mikrovias çalışma aralığını ve nasıl ölçüldüğünü açıklayan sayfa.
Sıkça Sorulan Sorular
S1: Atomizer ağı için hangi delik boyutları uygundur?
Birçok atomizer tasarımında yaklaşık 2 ila 30 mikrometre arasında delikler kullanılır. En iyi seçim sıvıya, istenen damlacık aralığına ve dönüştürücü frekansına bağlıdır; dolayısıyla tasarım dondurulmadan önce hedefin bir numune ile doğrulanması gerekir.
S2: Lazer işleme, ince folyolar için kimyasal aşındırmayla nasıl karşılaştırılır?
Dağlama, bir plaka boyunca iyi bir tekdüzelik sağlar ancak bireysel delik profilleri üzerinde sınırlı kontrol sağlar. Lazer işleme, her deliği, tanımlanmış koniklik ve kenar kalitesiyle planlı bir sırayla oluşturur; bu, profilin kendisi spesifikasyonun bir parçası olduğunda önemlidir.
S3: Numuneye zarar vermeden delik geometrisi nasıl doğrulanabilir?
Optik mikroskop ve iletilen ışık örneklemesi, parçayı kesmeden çapı, aralığı ve tıkanmayı kontrol eder. Konik ve duvar yapısı için, aynı parametrelerle işlenmiş bir tanık parça, üretim parçaları bozulmadan kesilebilir.
S4: Teklif talebi hangi bilgileri içermelidir?
Folyo malzemesini ve kalınlığını, delik düzeni çizimini, hedef çap aralığını, profil tipini, aktif alan boyutunu, numune alma beklentilerini ve pilot ve toplu siparişler için beklenen miktarları ekleyin. Net girdiler revizyon döngülerini azaltır ve teklifin daha doğru olmasını sağlar.
S5: İlk parti neden bazen daha uzun sürüyor?
İlk parti genellikle parametre ayarlamayı, fikstür doğrulamayı ve muayene kalibrasyonunu içerir. Süreç stabil hale geldikten sonra sonraki partiler daha hızlı hareket eder; bu nedenle birçok alıcı pilot çalışmayı bir yeterlilik adımı olarak görür.
Spesifikasyonları Kararlı Buğu Çıkışına Dönüştürmek
Kararlı sis çıkışı, cihaz monte edilmeden çok önce başlar. Açıkça tanımlanmış bir delik geometrisi, her aşamayı koruyan bir süreç rotası ve ağın gerçekte nasıl kullanılacağını yansıtan ölçüm yöntemleriyle başlar. Bu elemanlar sıralandığında, plaka aynı spreyi ilk üniteden sonuncuya iletir.
Yeni bir atomizer tasarımı planlayan ekipler için bir sonraki en yararlı adım, yazılı bir spesifikasyon ve bir örnek çalışmadır. Delik profili, malzeme ve doğrulama planı üzerinde birlikte çalışın ve mikro delik işleme Nihai hedefleri belirlemeden önce süreç sınırlarını karşılaştırmaya yönelik referans.
İlgili Ürünler
-

Nemlendirici Aromaterapi Nemlendirici Misting Tepsi PCB Kartı USB6V12V24V Beş Kafa PCB Sürücü Kartı 10 Kafa Sürücü Kartı
-

Tıbbi İnhalasyon Nebulizatör Solunum Cihazı Başa Monte Nebulizatör PCB Sürücüsü B
-

Tıbbi Mesh Atomizer Tepsisi PCB Elektronik Sigarayı Bırakma Atomizer PCB Sürücü Kartı
-

Nemlendirici Hilal PCB Kartı Zamanlama 2/4h Fonksiyonu için Sürücü Kartı 1.5W
-

M16-108KHZ Poliimid PI MembranMesh Mikro Örgü NebulizatörTıbbi NebulizatörUltrasonik Mesh NebulizatörNebulizasyon Diskli3μm Mikro Gözenekli İnhalasyon NebulizatörGüç Tüketimi1~1.5W
-

M16-108KHZ Poliimid PI MembranMesh Mikro Mesh NebulizatörTıbbi NebulizatörUltrasonik Mesh Nebulizatörİnhaler Nebulizatör için 3μm Mikro Gözenekli Nebulizatör Diski
-

M16-110KHZ Poliimid PI MembranMesh Mikro Mesh NebulizatörTıbbi NebulizatörUltrasonik Mesh Nebulizatörİnhalasyon Nebulizatörü için 3μm Mikro Gözenekli Nebulizatör Diski
-

M16-108KHZ Poliimid PI MembranMesh Mikro Mesh NebulizatörTıbbi NebulizatörUltrasonik Mesh Nebulizatör Tablet3μm Mikro Gözenekli İnhalasyon Budesonid Nebulizatör Tepsisi
- Hızlı Bağlantılar
- Ürün
- Hakkında
- Başvuru
- Haberler
- Temas etmek
- Ürün Bağlantıları
- Tıbbi Mesh Piezo Atomizer
- Polimer PI Film Piezo Atomizer
- KNN Kurşunsuz Mesh Piezo Atomizer
- PI Kurşunsuz Mesh Sıfırlama Çipi
- Isıtıcı İçin Mikro Örgülü Piezo Atomizer
- Fan/Nemlendirme/Güzellik için Piezo Atomizer
- Ultrasonik Atomizasyon Dönüştürücü
- Ultrasonik Yüksek Frekanslı Piezo Atomizer
- Güç Üretimi/Isıtma Sensörü Piezo Atomizer
- Tıbbi Piezo Atomizer PCB Tasarımı
- Hassas Lazer Mikro Delik İşleme Teknolojisi
- İletişim
-
Bina 1, Fortune Star 2, No.311 Huanzhen Kuzey Yolu, Chang'an Kasabası, Haining Şehri, Zhejiang Eyaleti, Çin.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- Mobil


